
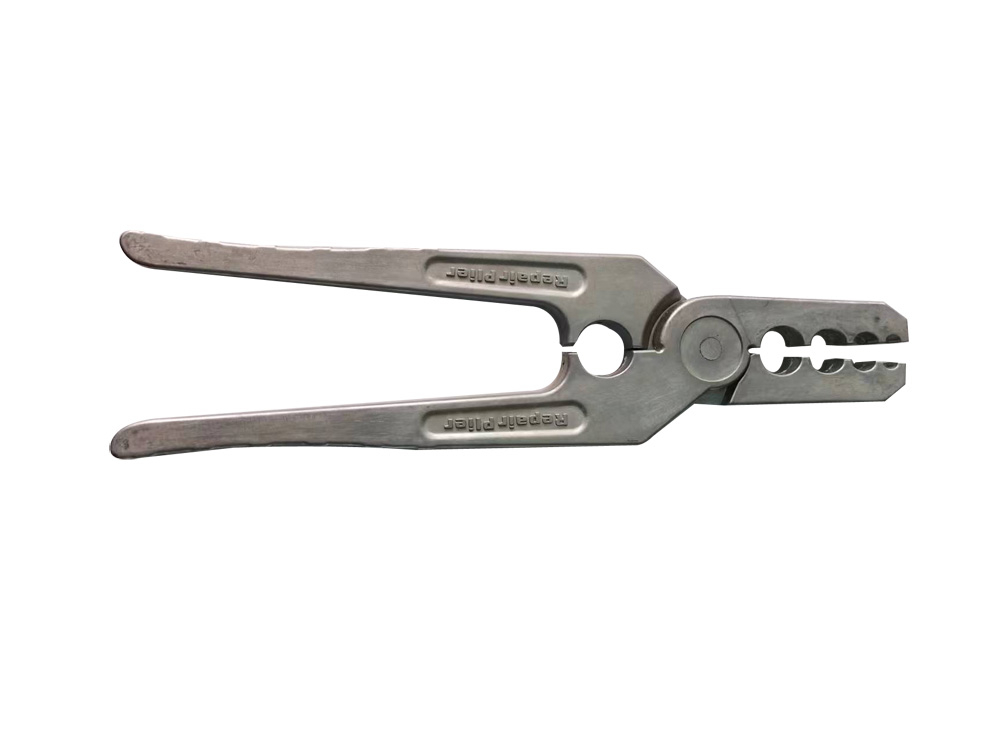
定制化压铸件,没有标准零件图纸,依据客户 3D/2D 图纸开模生产;多用于设备配件、自动化治具、液压阀体、仪器壳体、工程机械非标连接件、新能源非标支架等。标准压铸:批量波动大、结构五花八门、经常带侧孔 / 倒扣、公差要求差异化、后期改模需求多。非标铝合金压铸常用材料选型(非标五金通用)ADC12 / YL113(首选、性价比最高)
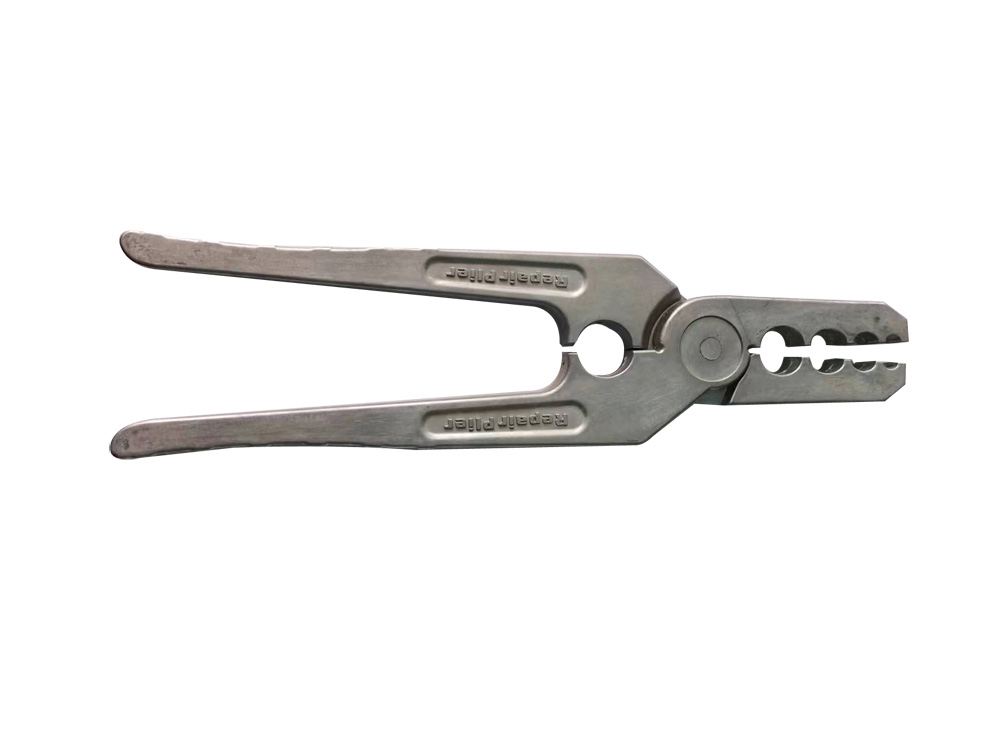
铝合金压铸全部采用冷室压铸工艺(无法使用热室机,铝液高温腐蚀鹅颈管)。原理:将熔融铝合金(660~760℃),在高压、高速下射入钢制模具型腔,快速冷却,大批量成型复杂铝制零件。压力:40~120MPa;充填速度:30~80m/s;充型时间仅 0.02~0.1 秒。标准生产流程熔炼 + 精炼除气

铝合金高压压铸,是阀门配件、机械壳体、自动化零部件常用成型工艺,对比砂铸、精密铸造、机加工、锻造,优势十分突出:1. 生产效率极高,适合大批量量产一模多腔,单次成型几秒~几十秒完成;自动化程度高(自动喷涂、取件、切渣包),节拍稳定;适合年产几万至几十万件规模化生产,单件分摊成本持续降低。

制冷工具铝合金压铸(冷媒维修工具、空调制冷阀体 / 表阀、加氟工具壳体)制冷工具核心痛点:内腔走冷媒(R22/R32/R410A),必须气密不漏;机加工后密封面不能暴气孔;耐冷媒腐蚀、耐压;批量压铸控制成本。常见产品:冷媒表阀体、三通阀、加氟阀本体、表座壳体、快速接头底座、真空泵外壳、分流阀。

铝合金压铸将熔融铝合金,高压、高速注入钢制精密模具型腔,在压力下快速冷却成型;铝合金全部采用冷室压铸机(铝液温度高,不能使用热室压铸)。充型压力:40~120MPa,充填时间仅0.01~0.2 秒,原理类似金属版注塑。二、完整生产工艺流程熔炼精炼:铝锭熔化(680~720℃),除气、除渣,控制氢含量,减少气孔源头模具预热 + 喷涂脱模剂:模具温度 200~26…

非标五金件压铸加工专业生产铝合金压铸加工、制冷工具、电动工具、照明灯具及汽配件等铝合金压铸企业。公司秉承“顾客至上,锐意进取”的经营理念,坚持“品质保证”的原则为客户服务。公司成立于2023年6月,位于交通便利、环境优美的池州。
版权所有 © 安徽凯诺德铝镁金属科技有限公司 备案号:皖ICP备2024055852号-1
技术支持:众云商网络
